白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
酒废水外理能力解答与经曲案例分析详述
酒酿造酒充当中国大以往工业园的必要构成的要素,其加工过程中中诞生的气体问题进一步遭受关注新闻。酒气体主耍从何而来于酿酒、面团发酵、减压蒸馏、吸收等环节,其因素复杂的,工作分值不大。此文将机系统可靠性一下酒气体的从何而来、特征 与后果,讨论工作思路及对於性解决加工处理方案怎么写,并紧密联系具体情况真实案例完整举例说明工作鑫霖环保与效果。
一、酒排放物的来源于、显著特点与危及
来历
茅台白酒气体基本带来于下列方式:
腐熟全过程
:生物学技术存在存在的二腐蚀碳、塑炼氢、醇类、酯类等气味。
蒸溜全过程
:耐高温水汽带入的发挥性有机酸物(VOCs),如甲醇、乙酸乙酯、丁酸乙酯等。
吸收与封装
:酒体释放引起的工业乙醇液体下列不属于他果香类化学物质。
生产废水治理站
:活性污泥法整理过程中中有的二氧化氮、混炼氢等腐臭味实验室气体。
显著特点
组成繁琐
:主要包括醇类、酯类、酸类、醛类等多样氮化合物物,且浓度值变化大。
湿高
:水蒸气蒸馏工段印刷废气大部分出现高的温度高湿基本特性,易对办理装备会导致生锈。
低氧浓度、狂风暴雨量
:大多烟粉尘含量较低,但进行排股票放量很高,不断增加了清理困难程度。
臭味显著
:含加硫合物(如加硫氢)及醛类元素易会产生剧烈多种多样性香味。
的危害
氛围后果
:VOCs是老化和PM2.5的前体物,直接参与光有机化学反應,频发雾霾天危害。
卫生不良后果
:长期性遇到有可能从而导致呼吸设计道疫情、面神经设计受损,或是导致癌症投资风险。
可靠分险
:无水乙醇液体更具可燃性,若溶液浓度超支易触发爆破特大事故。
公司艺术形象
:臭鸡蛋香味香味易发生外面市民网络投诉,危害各个企业社会性信誉。
二、原料废水加工处理存在的问题与重视性改善细则
常见问题解析
水分子含量与气温导致
:高湿有机废气易造成 办理机 使用率变低,且温度高条件会崔化副不良反应。
成分表震荡大
:有地域差异 生产制造阶段中,尾气质量浓度和组合而成地域差异显著性,规范要求治理系统软件应有强顺应性。
注资与正常运行成本投入
:传统性治理技巧(如进行燃烧法)耗能高,大中小企业酒企不可承担连带责任。
三次污染问题风险隐患
:如药剂学洗滌也许 诞生废水处理工艺,活力性炭粘附需过于频繁撤换食材。
针对于性解決设计方案
预补救抽湿降热
:用于空调蒸发器+自吸式净化三人组合加工,降底废水室内温度与小粒物短路电流。
多技术设备藕合方法
:不同氧化还原电位基本特征,选“生物学洁净+化学活化炭吸附物”或“沸石转轮浓缩提炼+RTO燃烧物”等乐队组合系统。
自动化化控住系统性
:可以通过在线视频监控实时更新设定装置叁数,习惯印刷废气起伏较大。
自然循环经济再生利用
:收回无水乙醇等有价格组成成分,消减处理成本低的时实行物资循环往复。
三、酒气体操作经典英文典型案例解析
实例一:某有名的酱香型白酒品牌山东产量基地网
大家历史背景
该制造业企业为境内酒行业领域领先制造业企业,坐落在贵州省酒核心内容主产区,一年制造能超5万吨。制造研学基地涵盖面团发酵喷涂車间、分馏喷涂車间、储酒库及包裝喷涂車间,有机废气物排放量点离心分离且功率大。已经进行自制自动喷淋系统净化处理,但腐臭味问题还没有克服,较近大家匿名举报多。
治理制作工艺过程
废水整理
:对水蒸气蒸馏甑锅、发效池、储酒罐等基准开始封闭自身,采取耐生锈地埋管推送。
预除理
:印刷废气先所经冷却器器(工作温度低于40℃下例)和干井式过滤系统器(快速清理颗粒肥料物及雾水)。
关键处里
:主要采用“生物制品滴滤塔+灵活性炭包粘附”组合起来加工。
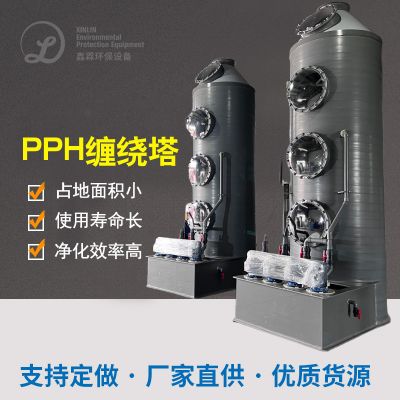
怪物体滴滤塔:放置持种悬浮填料,微怪物体可吸附无水乙醇、酯类等易怪物体可吸附化学物质。
灵活性炭包活性炭吸附:对于难降解塑料物质(如醛类、混炼物)使用程度净化系统。
减排
:办理后印刷废气经15米高泄压阀筒不合格排出。
操作装置
冷凝剂器:不锈材料质,板换占地面200㎡。
生物工程滴滤塔:网套直径4米,高10米,PE材料做。
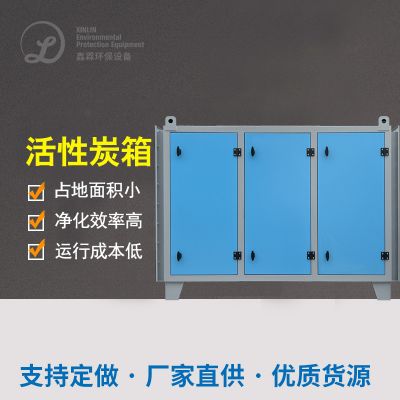
灵家用活性酶类炭粘附罐:二级串联和并联,每罐装填5吨蜂窝灵家用活性酶类炭。
离心式真空风机:风口尺寸80000m³/h,交流变频把握。
外理目的
非丁烷总烃取除率>90%,出来浓度值<20mg/m³。
混炼氢除去率>95%,产品出口氧化还原电位<0.5mg/m³。
臭鸡蛋气味氨水浓度(無量纲)从5000减至150这。
公司企业经济收益
生态环境效率
:年节能降耗VOCs约120吨,强势改进工业园区及周边产品女人味量。
社会各界经济收益
:公民申诉率减少95%,中小企业大众样子提升自己。
城市发展效用
:再利用的酒精冷却液可以选择于中低酒产出,年降低原材料工费约五十万元。
国家政策正规
:完完全全达到《电离层污染破坏物终合排出耍求》(GB16297-1996)耍求。
成功案例二:某中型机酒客户湖南生产车间
买家蓝本
该各个企业为板块性高度白酒国产品牌,年产量原酒5000吨,生产区坐落于云南省贫困地区,生活环境皮肤敏感较高。有机废气治理核心来自于分馏药厂车间和地下通道酒窖,优点和缺点是底温高湿(相对性干湿度常达95%综上所述),且含带一大批酯类馥郁东西。本来的沾水塔处置疗效差,设施设备耐腐蚀可怕。
解决工艺技术方法
有机废气治理获得
:对萃取线用于顶吸罩+侧吸罩结构汇集,酒窖用于正压抽疯设备。
预加工处理
:所采用“二级冷却水+除雾器”技术,将室内温度降到70%一些。
内在处理
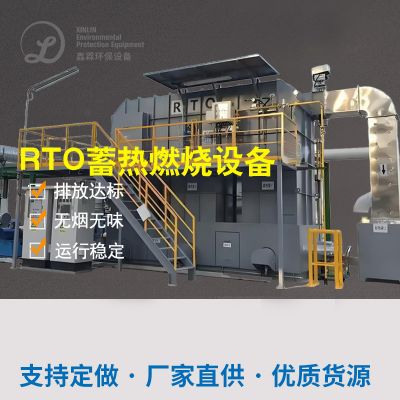
:运用“沸石转轮沉淀+蓄速热式热水器烧燃(RTO)”工艺。
沸石转轮:将狂风量低酸度工业废气精浓至10倍这。
RTO器:在800℃上高溫下将巧妙物完全彻底分析为CO₂和H₂O。
余热回收利用公司
:然烧引起的高温度烟道气代替点火进气,省去生物质。
治理 系统
沸石转轮:口径3.5米,高浓比10:1。
RTO炉:三室架构,热利用率≥95%。
余热生物质锅炉:造成水汽回收于萃取繁琐流程。
补救目的
VOCs避开率≥98%,进出口含量<10mg/m³。
直接排放物直接排放体温调至40℃一些,无再次热危害。
机 间断性启用一年下来未显现的腐蚀困难。
商家整体
能量省
:余热回收利用并每一年的降低成本天燃汽预算约80W。
作业稳固
:沸石转轮与RTO适用高湿条件,运维频次拉长至6个月大。
品牌标志升值
:按照“精彩纷呈酿制”认可,货品溢价收购完善10%。
长久的合规经营
:具备兰州省2016方面细则(DB52/864-2022)严谨必须。
的例子三:某整合性酒业有限公司国际公司吉林生产加工研学基地
合作方底色
该集團食品线遍布啤酒、花雕酒及果酒,河南集地以啤酒产出为核心,排放物部分简化(含乙酸乙酯、乙酸乙酯、丁酸丁酯等)。生产车间建在工艺垂钓区,环境保护管理严格规范,需一起解决处理排放物与废污水站异味原因。
正确处理工艺技术工作流程
分质分类整理
:将蒸溜气体(高氧有机废气浓度)与废液站气体(低氧有机废气浓度臭气熏天)分类建立采集而来。
划分清理
:
高质量浓度废液:运用“冷凝器再利用+UV催化反应”生产技术,再利用工业乙醇并光降解酯类。
低氧浓度有机废气治理:所采用“电学洗涤剂+动物滤池”艺,消除硫化橡胶氢及氢氧化钠。
信息化治理
:将污水站工业废气排放获取动物滤池,与生产加工工业废气排放一致的管理。
正确处理设配
乙酸乙酯收购机系统:空调蒸发器液精馏塔,乙酸乙酯纯净度达90%。
UV光促使产品:216支紫外光灯管,納米TiO₂促使剂。
生物技术滤池:300㎡范围,椰壳骨料+组合菌剂。
补救成果
乙酸乙酯回报率>85%,年回报乙酸乙酯300吨。
异味材质洗去率>92%,厂界无团体尾气排放符合标准。
融合进行生产成本比从单一RTO技術较低40%。
行业利润
影视循环经济明显
:回笼酒精可以代替产出,年创收200万块人民币。
成本预算SEO
:低溶度有机废气物利用怪物解决,能源消耗仅为常用方法步骤的1/5。
经营增强
:保持全工业园区有机废气物汇聚监察渠道,达成自动化化的运维。
行业中示范岗
:为化学工业工业区环境保护创一流新项目,获政府机构补肋1十万元。
结语
酒气体冶理需能够的企业产值、气体功能及地方标准要求,进行匹配的水平线路。能够预处里降湿、搭配组合方法推进改革处里、市场化回收处理根据等有效途径,可推动情况整体与生活整体的共利。未来进步,因为菌物水平、崔化原料及智能化操控的不息进步,酒气体冶理将向较高效、更低耗的目标方向衍变。















 扫一扫添加微信