某车地盘厂焊接工艺厂区废气密集管控该项目
顶目游戏背景
,但因工序不低效、清洁器风口尺寸小(<2000m/h),致使成品库对接焊烟气粉尘溶液浓度高达mg15mg/m(远超《事情产所会伤情况岗位接触的面积最大限度》GBZ 2.1-2019的4mg/m),技术工持续被暴露于锰、铬等天价属对接焊烟气粉尘中,岗位绿色健康风险隐患凸起。2026年,各个企业通电“低效式对接焊对接焊烟气粉尘整治”公程。
尾气共同点阐述
锡焊方法锡焊烟尘是锡焊方法的过程 中金属件热分解蒸发器后冷却建成的气溶胶,核心区优势:
物质复杂的:含Fe₃O₄(铁锈)、MnO₂(不锈钢304焊丝金属)、Cr₂O₃(不锈钢304焊材)、SiO₂(药皮)等,粒级小(0.1-1μm,占80%不低于);
指标功能:总排风量20万m³/h,质量浓度~15mg/m³,温度因素~25℃,散掉点扩散(20个办公工位,行间距5-10m);
源头治理突破点:粒度小难捕获、工作台面乳状液难持续、巨资属水污染需要严掌控。
清理技艺定制
应用“根源封闭空间+汇聚采集而来+极有效率过滤水水”计划书,体系化是进行“精确气体吸附+高准确度过滤水水”搞定散落流水线工的烟粉尘故障 :
工作台面回收利用系统:
每家焊结功位设侧吸式集气罩(长宽比500mm×500mm,距焊点30cm),捕集器率>95%;
主要道采取热镀锌锥齿轮减速机的管道(半径400mm,风速等级15m/s),避开积尘;
排新风机使用的低压离心式排新风机(风速十万元,那么你就可以利用这十万元m³/h,气压3500Pa),保证各个干管风速不规则。
烟粉尘处理控制系统:
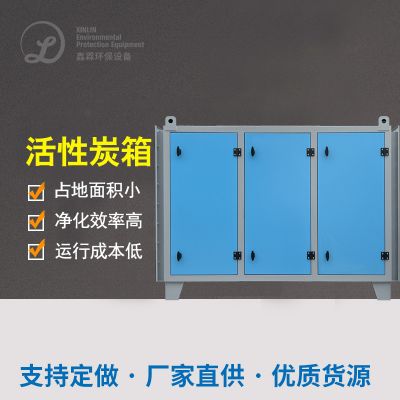
管理者道连接滤筒除尘器设备器(尺寸L-500,进行吸附范围500m²),用于PTFE滚涂滤筒(进行吸附精密度0.3μm,转化率>99.9%);
清灰办法为激光脉冲喷吹(阻力0.6MPa,阶段101分钟/次),以免 滤筒堵住了;
洁净后实验室气体经排气管筒(超高15m)污染物,质量浓度<1mg/m³。
重要性产品与性能
集气罩:采取超材料吸气臂,可360°平移,包裹焊点依据;
滤筒除尘设备器:滤蕊占比200个,滤出流速1.2m/min,压力差<1000Pa;
设定体系:PLC+交流伺服电机,选择电弧焊接工位器具开机蓝屏总量设定轴流风扇频带宽度,满载时功率降落到50%,节能技术30%。
操作的效果与作用
角色营养促进:厂区焊接烟尘氧化还原电位从15mg/m³降下来0.8mg/m³,不超政府基准,职工血锰、血铬指标英文回到普通;
生產速率增加:大家清新,对接焊达标率从95%上升到98%,月提高产量能500套;
人工成本节俭:挪动式洁净器年运营相应费用10万元,低效设计仅需三万元(滤筒人类寿命13三个月,原挪动式滤蕊3三个月);
合法合规:依据就业干净卫生测评,刷快“安全性工作准则化企业的”称谓。















 扫一扫添加微信