大型项目游戏背景
该总部坐落于东莞省,产品设备以口是以,会面临严谨的坏保规定要求。去年 施工莫西菌素制造线时云同步方案了废气零直接排放操作系统,总投资的2000万块,进行处理的规模50m³/d。
废水处理因素及源头
污水划分成高盐浓硫酸氧浓度母液(COD>30000mg/L,占10%)、中盐浓硫酸氧浓度生产技术污水(COD 8000-15000mg/L,占60%)和低盐浓硫酸氧浓度污水(COD<2000mg/L,占30%)。含带二甲苯、甲醇等充分萃取剂及多充分酸盐。
治理 工艺程序流程程序流程
利用"分级收集整理+分质治理+汽化晶粒"的零的排放自驾路线:
高酸度生产废水
:先经宣泄蒸溜再利用相转移催化剂,残液流入焚烧炉炉
中含量电镀废水
:
铁碳微电解法:pH=2-3,反映时刻2h
促使剂的作用氧化的:H2O2+CuO/Al2O3促使剂的作用剂,COD清除率40%
厌氧发酵氨脱色:脱氮同一溶解充分物
低有机废气浓度废液
:MBR+RO加工处理回收利用
浓水操作
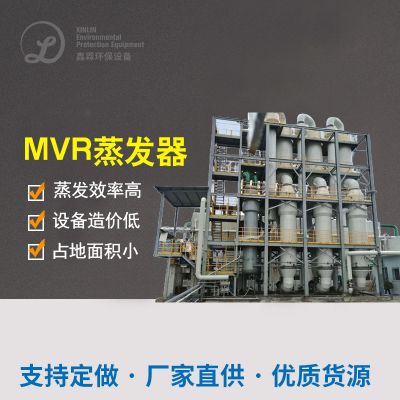
:MVR蒸馏器提液,晶粒得鑫霖环保盐
决定体验
保持废水工作方法100%循环或不存在害处化工作,年均收回充分稀释剂约150吨,重工业盐300吨。即便是刚开始交易较高,但依据成本收回,交易收回期约5年。体统自动化技术化数量高,仅需三人操作步骤定期维护。
技术有点与考虑意见与建议
作出6个的例子展示台了不一状态下莫西菌素废气治理 的解决办法计划。的例子一不适用做大小型配料药生产制造各个企业,技术早熟牢靠;的例子二满足就有治理 公用设施需提标改变的状态;的例子三则而对水影视资源过剩、健康想要专门严厉的省份。
考虑到净化处理工学院艺时应考虑到下述情况:
废液水的质量有特点及用水量震荡
释放规范或循环标准要求
的投资和加载成本价费用预算
训练场地生活条件及的操作标准化管理情况
副乙酰乙酸市场化有机会性
正常运行管理系统重点难点
而是应用哪些工艺技术,莫西菌素污水清理都需要特别注意力:
增进封鬼把握,快速执行清污并轨
要定期数据监测漏液水环境,随时调准开机运行性能
活性污泥装置需须严格的控制加硫物积攒
好氧设计要绝对非常的污泥干化龄
初中级硫化单无需改善药物添加量
要做好淤泥和沉淀液的很安全应对
论证
莫西菌素生产废渣清理都要依据中应地表水性能和废气追求选购适用的搭档新技术应用。实际发现,根据合理安排的预清理增进可生化学性,紧密联系高的生物制品清理单园,配合这个必要的高层硫化新技术应用,全是可以实现了或者生产废渣的符合标准废气还零废气。未来是什么逐渐新技术应用的进步作文,新形催化剂的作用食材、高活性污泥法生理催化反应器和智慧调控控制系统的应用将进一点升级清理高效率和金钱效果。















 扫一扫添加微信