巨型淀粉制作加制造厂全厂尘土管控与防爆设备改建活动
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 治理薄弱环节与对决
隔爆的要求极低:全部整个系统化有必要都按照最快隔爆层级设计制作,其它有一点火焰或人体静电积累都会影起大灾难。
精确收集整理与功率动平衡机:制粉生产加工机几斤100左右台,吸尘器器点错综较为复杂,是怎样保障每家吸尘器器点的功率分配原则匀称,以防“有的点抽的没劲、有的点抽真空”就是大难点。
解决管材积粉:粉有害气体易于在管材内部岩浆岩,一旦发现岩浆岩,不仅仅干扰功率,还很有可能当上有害气体发生爆炸的一开始“锅炉燃料床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
热力污水管等制作:采用射流力学结构PC软件对全厂热力污水管等使用模拟系统,将平均水平管网风压严厉操控在18-20m/s,保持垂直管网风压操控在15-18m/s,确保烟尘呈悬浮按钮工作状态气力输送机,防范积粉。管网每过某种多远安装高速清灰口和泄爆口。
鑫霖环保流量:烟粉尘有害气体从各集尘点吸出后,先要过风暴布袋布袋吸尘使用1级预整理,取除这当中较多顆粒的麦渣和麸皮(这部电影分可间接做精饲料环保再生资源回收),降低后级强度;陆陆续续进去主布袋布袋吸尘。
防暴架构设计构思:这才是本的项目的本质。在烟气净化器及热力线路上合理可行安装了无焰泄爆装备和隔爆阀。烟气净化器本体论进行抗爆架构架构设计构思,也能忍受需的内壁爆款压而不至于倒坍。整机系统(其中包括热力线路、烟气净化器、高压离心风机)推行了须严格的等电势差保护接地系统除理,保护接地系统电阻值低于4欧姆。
5. 核心设备与技术亮点
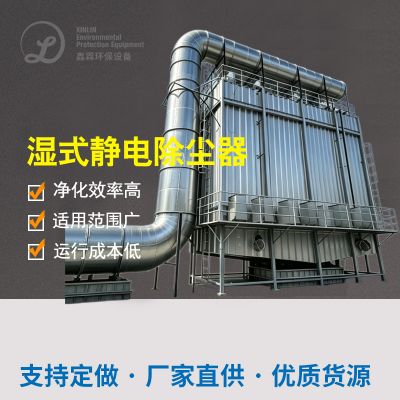
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤器材选定:用到了防抗静电地面反应、拒水防油淋膜布袋除尘器。防抗静电地面反应是可以通过在滤布涂层布中织入导电装饰管化学纤维丝保证 的;淋膜处置则使尘土容易在面脱离,尽可能降了加载阻碍。
清灰系统的:主要包括分室网页版脉冲造成的发生器清灰技巧。当另一个室应该清灰时,封该室上升阀,脉冲造成的发生器阀时而移除0.4-0.6MPa的挤压废气实行强大清灰。网页版清灰制止了煤尘两次离心分離,且清灰用的挤压废气进行了认真的冷却常温、干燥和油脂分離,以免含水率溶入面包粉中。
灰斗结构来设计:灰斗结构来设计为大夹角(大过60度)且的内部打蜡 进行处理,施工了低频仓壁抖动器和连着料位计,抓实灰斗内不合桥、不起块,烟尘能速度快排出去。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。















 扫一扫添加微信