对焊厂房工业废气情况
焊接加工过程生产环节中带来的废液部分错综复杂,首要具有烟气粉尘、复合空气化合物、有危害混合气体等。结合焊接加工过程生产加工过程各种不同,废液部分有一定对比分析:
烟气粉尘粉末物
:一般成份为铁、锰、铬、镍等五金阳极化合物,粒级一般而言在0.01-1μm相互间,易浮动在自然空气中。
有很大危害性硫化氢气体
:还包括二氮化合物碳(O₃)、氮氮化合物物(NOx)、一氮化合物碳(CO)、二氮化合物碳(CO₂)等。
散发性有机酸物(VOCs)
:的部分对焊工序中运行焊剂或养护有机废气气体会生成一些VOCs。
对焊的废气具有着下面的特征:
粒度分布小
:大区域小粒物归属可误吸小粒物(PM10及PM2.5),对人身体为害大。
浓硫酸浓度下降大
:手工焊接工作时排放物存在量随工艺流程数据转化分明。
室温高湿
:一些电焊焊接废气排放湿度较高且所含水气体,加入了净化处理困难程度。
焊接方法气体外理突破点与要领
整理重难点
颗粒剂物出掉生产率规范高
:不锈钢焊接焊接烟尘颗粒剂狗狗细小病毒,中国传统滤尘环保设备无法高质量收集。
三种被工业废气并存
:需与此同时除理粉末物、气态感染物,施工工艺女子组合复杂性。
成品库规划制约
:熔接功位分散式或中国电信时,集气系統开发强度大。
能效与启用制造费
:治疗软件系统需兼备成果与市场可靠性。
关键所在能力事项
根源上有效控制
:先期采用了低飘尘氩弧焊文件和鑫霖环保。
高效率的集气软件
:通过厂区功能分区设定合理化的边缘排风管或整体性通风换气平台。
多用整工院艺
:常见必须要"预处里+主处里+后处里"的女子组合技术。
自动化化的控制
:利用废气排放浓硫酸浓度手动改善控制系统行驶规格,大大减少水耗。
金典范例定量分析
例子一:某中重型机械加工厂厂氩弧焊装配车间烟粉尘源头治理
品牌情况
:
小型客车间以超大型设计件对接焊作为主,的使用埋孤焊、印刷废气保证焊等不同艺,每日制造烟气约50kg,印刷废气温度表常达60℃上面的。
补救规划
:
集气体统
:进行顶吸罩+侧吸罩组合名字,为了确保激光焊接办公桌烟气收集率≥90%。
处里工艺设计
:
预治疗:风暴除灰器快速清理大颗粒肥料
主处里:高效能滤筒安装除尘设备器(PTFE复膜过滤器材)
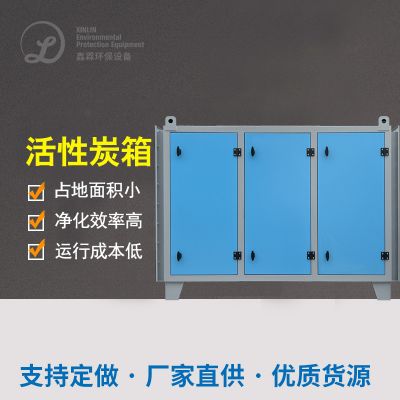
后处置:生物炭吸附剂试验装置处置残留物气态空气污染源
自动化操作
:按照电焊办公工位一键驻车一键改善高压风机速比。
操作结果
:
颗料物进行排放酸度<10mg/m³
VOCs删去率>85%
系统软件高能耗减少30%















 扫一扫添加微信