一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
相关行业难点:
水蒸气蒸馏生产线上、食物发酵池等板块VOCs(甲醇、酯类、塑炼氢)氧浓度偏高,香味难闻;
坏保定期检查频密,要面临处罚金安全风险;
传统式抗逆性炭粘附利润高,更改阶段短,系统运维负担大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预操作时段.:
风暴降尘+静电反应气体吸附:清理废气排放在大中城市粒状粉尘爆炸及润滑油。
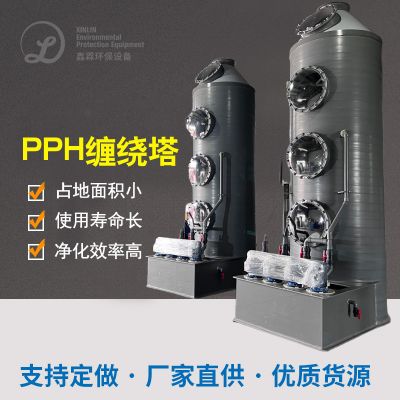
碱液喷淋泵塔:与呈酸性气休(如混炼氢),较低事件机被腐蚀的风险。
效率高吸收分阶段:
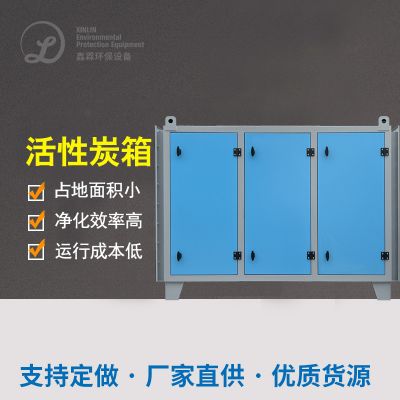
溶解力量:VOCs溶解转化率≥95%,最新溶解电容量≥1.2kg/m³活力性炭;
添加的模式:活性炭吸附-脱附反复正常运行,控制连续式处置。
改性材料灵家用活性炭合成纤维吸附性塔(2组串联):
深入油烟净化关键时期:
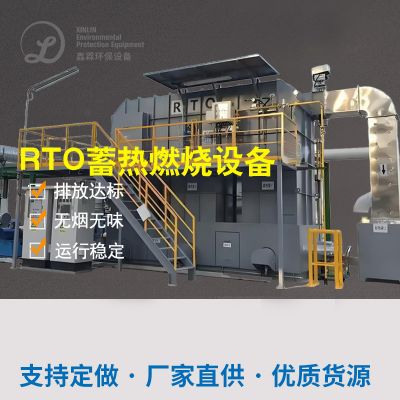
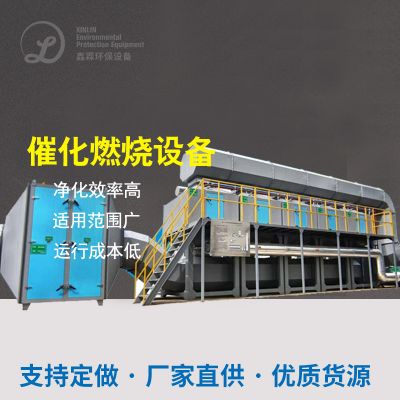
工作温度抑制:280-350℃常温然烧,彻底清除吸附已用VOCs为CO₂和H₂O;
能源收购 :余热采用率≥70%,变低液体燃料成本费。
促使助燃安装(RTO):
三、设施型号选择与性能
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
策略。:分为“气体过滤+促使引燃”团体工艺技术,凭借PLC时时监控溶液浓度全自动调整气体过滤/脱附开启频繁 。
常见问题2:湿高从而导致化学活化炭易供大于求
策略。:预正确处理增加去湿安装(速冻干热或膜剥离),将废气排放露点控住在40℃一些。
常见问题3:酿酒生产线上通风性差
相应的对策:定做真空集气系统的,涉及发效池、分装线等全流程步骤产污点,才能减少无公司排放口。
五、处理功效核实
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济增长高效益:年节省了几丁质酶炭回收费¥115万,压缩空气耗能大大减少40%;
社会各界经济效益:场区及四周味道看不见,人员匿名举报率下调90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!















 扫一扫添加微信