涂料厂粉尘废气怎么处理方法|涂料厂粉尘烟尘恶臭异味废气处理案例
案例一:某水性涂料厂树脂合成车间粉尘治理项目
项目背景
某乳胶漆工业企业年产量能50万吨,包括生产加工水性聚氨酯实木漆。在硅胶粘合剂炼制生产工艺技术中,材料预混(钛白粉、磷酸氢钙、丙烯酸酯酯面霜)会产生很大含生物填料灰尘(TiO₂含锌量≥60%),車间灰尘浓硫酸浓度达15-20mg/m³,引起的设备蒸发器效果降低、喷涂工艺生产工艺技术堵枪,且灰尘分散加剧身边社群投述。健康查重显视PM10废气过高(>10mg/m³)。
废气成分来源
- 主要成分:无机填料(钛白粉、碳酸钙)扬尘、树脂乳液雾滴;
- 次要成分:挥发性有机物(VOCs,如丙烯酸酯单体、丙二醇甲醚)、静电喷涂产生的微量臭氧(O₃)。
处理工艺流程
- 源头控制:
- 密闭式投料系统+负压螺旋输送,减少粉尘逸散;
- 合成反应釜顶部安装旋风分离器,初步拦截大颗粒粉尘。
- 一级除尘:
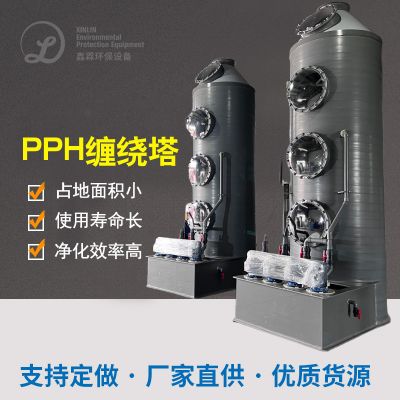
- 湿式文丘里洗涤塔:通过雾化水幕捕集5-50μm颗粒,去除率≥90%;
- 二级净化:
- 布袋除尘器(防静电涤纶针刺毡滤袋):过滤1-5μm细粉,效率≥95%;
- 深度处理:
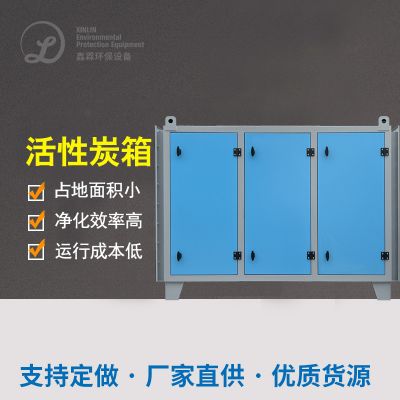
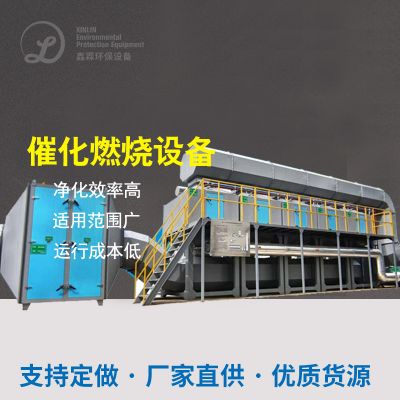
- 活性炭吸附+催化燃烧(CO炉):同步吸附VOCs并催化分解为CO₂/H₂O,出口VOCs浓度≤20mg/m³。
最终效果
- 车间粉尘浓度降至1.2mg/m³,达到《涂料、油墨及胶粘剂工业大气污染物排放标准》(GB 37824-2019);
- VOCs减排量达12吨/年,喷涂工序堵枪率降低80%;
- 系统运行能耗降低25%,投资回收期15个月。
案例二:某溶剂型汽车涂料厂调漆废气综合治理项目
项目背景
某各类汽车工业油漆工业企业调漆工厂适用海量可挥发物石油醚(甲苯、二甲苯、乙酸丁酯),混合着打料时所产生高质量溶度VOCs(谷值质量溶度>500mg/m³)及一点水粉颜料烟尘(重金属超标铬黑、可挥发物紫等)。增加了外理体系仅用活力性炭降解,饱和状态后过于频繁撤换,启动成本预算高且具备再次危害风险性。
废气成分来源
- 核心污染物:有机溶剂挥发(VOCs占比80%)、颜料研磨产生的超细颗粒(PM2.5,含重金属);
- 伴生污染物:高温搅拌产生的氮氧化物(NOx)及臭氧(O₃)。
处理工艺流程
- 预处理:
- 冷凝回收装置:对高沸点溶剂(如二甲苯)进行冷凝回收,回收率≥70%;
- 除尘脱附:
- 脉冲布袋除尘器(覆膜PTFE滤袋):拦截0.3μm以上颗粒,效率≥99.5%;
- VOCs深度处理:
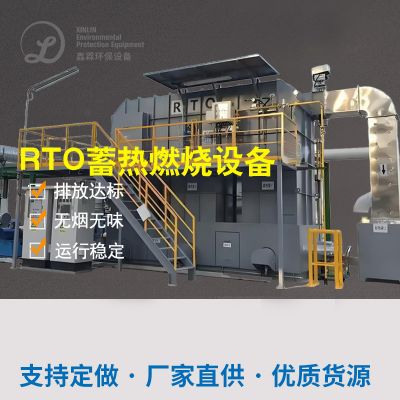
- RTO蓄热燃烧炉(950℃):彻底分解VOCs,热能回用于调漆车间供热;
- SCR脱硝装置:选择性催化还原NOx至<30mg/m³。
最终效果
- VOCs排放浓度≤15mg/m³,颗粒物浓度≤5mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996);
- 溶剂年回收价值超200万元,NOx减排90%;
- 彻底消除异味扰民问题,获评A级绩效企业。
技术选型要点
- 粉尘与VOCs协同治理:
- 高浓度VOCs优先采用冷凝+RTO组合工艺,低浓度VOCs适用活性炭吸附+CO催化燃烧;
- 含重金属粉尘需选用防腐蚀滤材(如PTFE覆膜),避免重金属渗出污染。
- 防爆与安全性:
- 溶剂型涂料废气需配置泄爆片、惰性气体保护系统,符合《粉尘防爆安全规程》(GB 15577-2018);
- RTO焚烧温度需严格控制在800-1000℃,防止二噁英生成。
- 资源化利用:
- 优先回收高价值溶剂(如甲苯),降低运行成本;
- 余热回收可提升系统整体能效(节能率≥30%)。
完成及以上 装修案例屏蔽,工业漆厂尘土净化需结合实际容剂性与尘土物理性质,选用“力学阻拦+物理分解的+能源回收利用”多用技术设备,发挥节能环保安全性与经济发展管理效益。















 扫一扫添加微信